اتاق 102 ، ساختمان 13 ، منطقه A ، پارک Wanyang Zhongchuang ، شهر گانیا ، شهرستان جیایشان ، ژجیانگ چین.

پیچ و مهرهای که در حین سفت شدن میشکند و مفصلی که پس از چند هفته کار کردن شل میشود، دو حالت شکست متضاد با یک علت اصلی هستند: یک رابطه غیرقابل اعتماد بین گشتاور اعمال شده به آچار و نیروی گیره واقعی ایجاد شده در اتصال. فرمول استاندارد T = K × D × F گشتاور را به پیش بار پیچ تبدیل می کند، اما دقت این تبدیل تقریباً به طور کامل به دو ورودی بستگی دارد: بار گیره هدف و ضریب مهره K. این دو را به درستی دریافت کنید، و گشتاور محاسبه شده اتصالی را ایجاد می کند که بدون فشار دادن پیچ به سمت تسلیم، محکم می ماند. آنها را اشتباه بگیرید، و همان تنظیمات آچار یا پیچ را می شکند یا اتصال را به طور خطرناکی شل می کند. این مقاله محاسبه، متغیرهایی که صحت آن را تعیین میکنند و نحوه مدیریت آن متغیرها در کار تولید و نگهداری واقعی را توضیح میدهد.
هر محاسبه معمولی گشتاور پیچ از رابطه یکسانی استفاده می کند:
T = K × D × F
کجا:
تنها حدود 10 تا 16 درصد از گشتاور اعمال شده به آچار به عنوان نیروی گیره ختم می شود. بقیه توسط اصطکاک زیر سر پیچ، اصطکاک بین رزوه های درگیر و عمل گوه زدن مارپیچ مصرف می شود. عامل مهره وجود دارد تا تمام آن ضررها را در یک عدد تجربی جمع کند. این یک ثابت مادی نیست و نمی توان آن را یک بار جستجو کرد و در همه جا دوباره از آن استفاده کرد. این رایج ترین اشتباه در محاسبه گشتاور پیچ است.
پیش بار هدف نیرویی است که در واقع مفصل را کنار هم نگه می دارد. باید به اندازه ای بالا باشد که اتصال را تحت بارهای سرویس بسته نگه دارد، اما به اندازه ای کم باشد که کمتر از مقاومت تسلیم مواد پیچ و مهره باقی بماند. روش استاندارد این است که از بار ثابت پیچ کار کنید.
بار اثبات = مقاومت مقاومت × سطح تنش کششی (A s )
برای اکثر اتصالات سازه و ماشین آلات، پیش بار هدف در 75 درصد بار اثبات برای اتصالات غیر دائمی و تا 90 درصد برای اتصالات دائمی که در آن پیچ برداشته نمی شود، تنظیم می شود. اتصالات واشر معمولاً بین 50 تا 60 درصد باقی می مانند تا درزگیر در برابر فشرده شدن بیش از حد محافظت شود.
| اندازه | ناحیه تنش کششی A s (میلی متر 2 ) | بار اثبات درجه 8.8 (kN) | بار اثبات درجه 10.9 (kN) |
|---|---|---|---|
| M8 | 36.6 | 21.2 | 30.4 |
| M10 | 58.0 | 33.6 | 48.1 |
| M12 | 84.3 | 48.9 | 70.0 |
| M16 | 157 | 91.0 | 130 |
| M20 | 245 | 142 | 203 |
درجه های مقاومت مشخص می کنند که یک پیچ چقدر بار می تواند قبل از تغییر شکل دائمی تحمل کند. یک پیچ درجه 8.8 دارای استحکام اثبات تقریباً 580 مگاپاسکال، درجه 10.9 حدود 830 مگاپاسکال و درجه 12.9 حدود 970 مگاپاسکال است. درجات بالاتر امکان پیش بارگذاری بالاتر در همان اندازه پیچ را فراهم می کند، اما سفت کردن دقیق را نیز حیاتی تر می کند زیرا شکاف بین پیش بارگذاری هدف و نقطه تسلیم باریک می شود.
فاکتور مهره بزرگترین منبع عدم قطعیت در هر محاسبه گشتاور پیچ است. اندازه پیچ و پیش بار هدف را می توان با اطمینان معقول تعیین کرد، اما K با عملیات سطح، روانکاری، تحمل رزوه، سرعت سفت شدن و حتی تعداد دفعات استفاده از بست تغییر می کند. یک جابجایی کوچک در K تغییر زیادی در گشتاور لازم برای رسیدن به همان بار گیره ایجاد می کند.
| وضعیت سطح | محدوده فاکتور K مهره |
|---|---|
| فولاد ساده، تمیز و خشک | 0.20 - 0.25 |
| روکش روی، خشک | 0.25 - 0.35 |
| روکش روی، کمی روغن کاری شده | 0.18 - 0.22 |
| اکسید سیاه، روغن کاری شده | 0.15 - 0.20 |
| فسفات و روغن | 0.16 - 0.20 |
| فولاد ضد زنگ، خشک | 0.30 - 0.40 |
این محدوده ها نقطه شروع هستند، نه مقادیر تضمین شده. ضخامت آبکاری، نوع روان کننده و روکش رزوه همگی نتیجه را برای دسته خاصی از بست ها تغییر می دهند. سازنده ای که فرآیند پوشش و رزوه کاری خود را کنترل می کند، می تواند هدایت گشتاور را بر اساس قطعات تولید واقعی ارائه دهد، که به طور قابل توجهی ایمن تر از تکیه بر جدول عمومی است.
یک پیچ M10 x 1.5 در گرید 8.8 را در نظر بگیرید، روکش روی و کمی روغن کاری شده، نصب شده در یک اتصال ساختاری غیر دائمی. محاسبه در پنج مرحله انجام می شود.
گشتاور محاسبه شده تقریباً 50 نیوتن متر است. اکنون آخرین مرحله را با K = 0.30 تکرار کنید، که برای همان پیچ روکش روی در شرایط خشک واقعی است: T = 0.30 × 0.010 × 25230 = 75.7 N·m. گشتاور 50 درصد افزایش می یابد حتی اگر بار گیره هدف بدون تغییر باشد. به همین دلیل است که کپی کردن مقدار گشتاور از یک نمودار کلی خطرناک است. همان پیچ بسته به نحوه پوشش و روغن کاری آن می تواند به تنظیمات گشتاور بسیار متفاوتی نیاز داشته باشد.
مجموعههای ماشینآلاتی که از پیچهای سر ششگانه با درجه اکسید سیاه 8.8 استفاده میکنند، مسیر محاسباتی یکسانی را دنبال میکنند، اما روکش عامل مهره را تغییر میدهد. یک پیچ اکسید سیاه با یک لایه روغن سبک معمولاً در محدوده 0.15 تا 0.20 قرار می گیرد که گشتاور مورد نیاز را برای همان پیش بارگذاری کاهش می دهد.
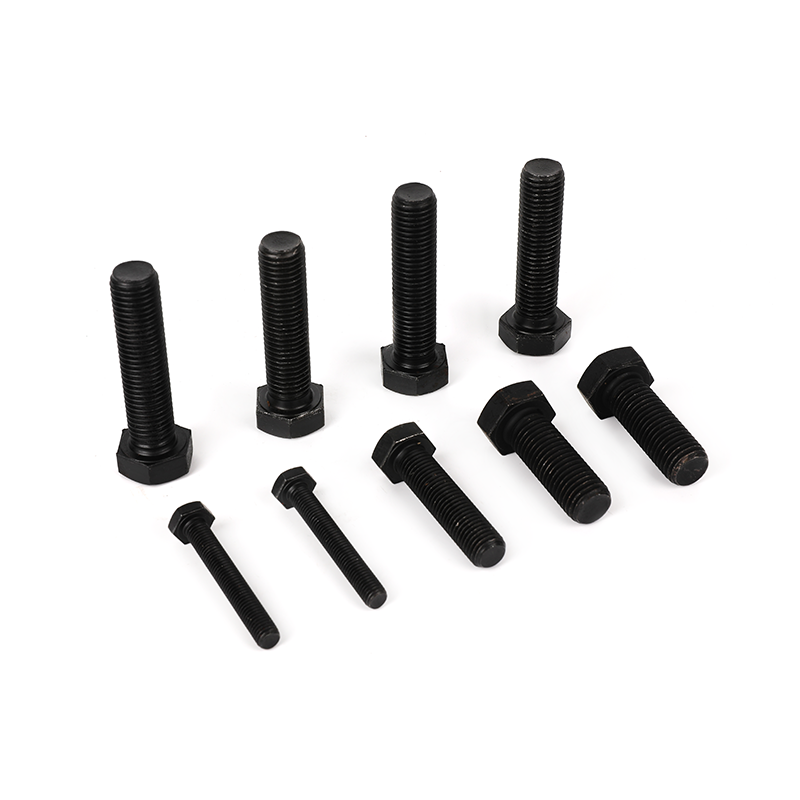 پیچ های سر شش گوش با رزوه کامل اکسید مشکی درجه 8.8 برای پیش بارگیری کنترل شده این پیچ های سر شش گوش از یک پوشش اکسید سیاه استفاده می کنند که ضریب مهره را با روغن سبک به حدود 0.15-0.20 تغییر می دهد و محاسبات دقیق گشتاور تا پیش بارگذاری را امکان پذیر می کند. هنگامی که شرایط مونتاژ و اثرات پوشش مهم است، آنها را در نظر بگیرید. مشاهده محصول →
اگر شرایط نصب کنترل نشود، حتی یک مقدار گشتاور درست محاسبه شده نیز می تواند در خط مونتاژ خراب شود. عوامل زیر به طور مرتب باعث می شوند که بار گیره اندازه گیری شده با مقدار محاسبه شده متفاوت باشد.
ارتعاش یک مشکل جداگانه است که گشتاور به تنهایی نمی تواند آن را حل کند. اگر یک مفصل با وجود گشتاور اولیه صحیح، پیش بار را در حین کار از دست بدهد، علت آن اغلب سر خوردن یا خم شدن است که اصطکاک نمی تواند در برابر آن مقاومت کند. درک کردن چرا پیچ های شش گوش هنگام استفاده شل می شوند به جدا کردن یک مشکل پیش بارگذاری از یک مشکل طراحی مشترک کمک می کند.
جداول استاندارد پیچ های شش گوش معمولی را پوشش می دهند، اما بسیاری از کاربردهای صنعتی از بست هایی استفاده می کنند که مانند یک پیچ استاندارد رفتار نمی کنند. سه گروه نشان می دهد که در کجا محاسبه باید تطبیق داده شود.
یک پیچ فلنج فشار گیره را بر روی یک منطقه یاتاقان گستردهتر توزیع میکند که باعث کاهش تلفات تعبیه شده و حفظ پیش بارگذاری را بهبود میبخشد. بافت های ضد لغزش اصطکاک را اضافه می کنند که در برابر چرخش مقاومت می کند و باعث می شود اتصال در زیر بارهای دینامیکی پایدارتر شود. فرمول گشتاور همچنان اعمال می شود، اما فاکتور مهره باید برای هندسه واقعی فلنج و عملیات سطح تعیین شود. یک پیچ فلنج با روکش روی درجه 10.9 با بافت ضد لغزش یک مثال معمولی است، و مشخصات گشتاور آن باید از آزمایشهای روی سطح آبکاری شده واقعی به جای نمودار پیچ شش گوش باشد.
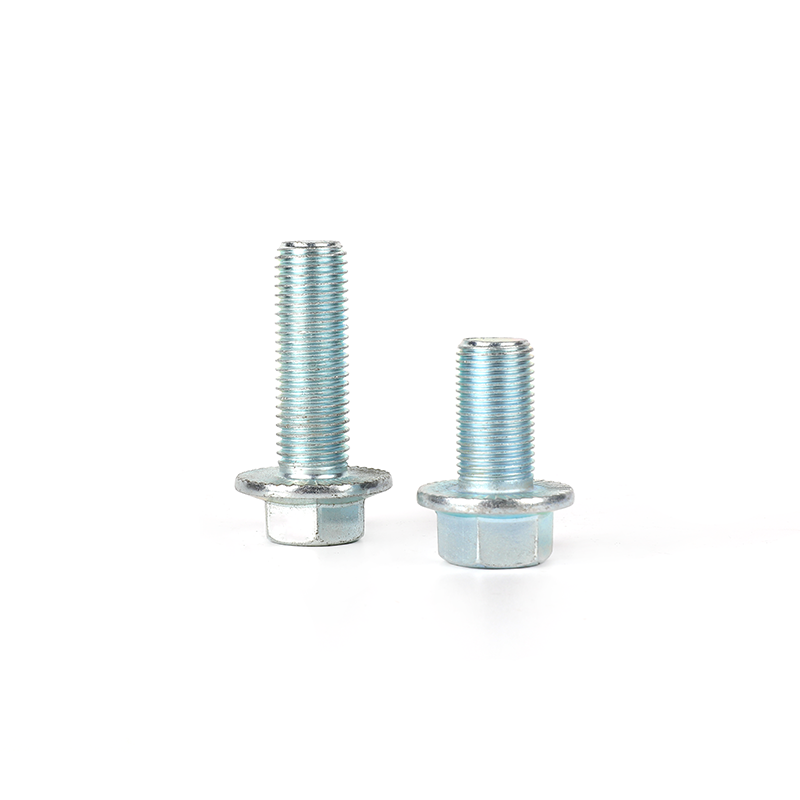 پیچ فلنج با روکش روی درجه 10.9 با بافت ضد لغزش پیچهای فلنج فشار گیرهای را در ناحیه یاتاقان وسیعتری توزیع میکنند و بافت ضد لغزش اصطکاک را برای پایداری اتصال تحت بارهای دینامیکی اضافه میکند. این مثال نشان میدهد که چرا مشخصات گشتاور باید روی سطح آبکاری شده واقعی تأیید شود. مشاهده محصول →
سازه های نصب فتوولتائیک اغلب از پیچ و مهره های درجه 12.9 استفاده می کنند، زیرا استحکام مقاوم بالا باعث گیره قوی در ابعاد فشرده می شود. پنجره عملی برای محاسبه باریک است: در 75 درصد بار مقاوم، یک پیچ 12.9 تا حدود 970 مگاپاسکال تحت فشار قرار می گیرد و سفت شدن بیش از حد 10 تا 15 درصد می تواند ماده را به سمت تسلیم سوق دهد. فاکتورهای مهره تأیید شده و ابزارهای کالیبره شده در این برنامه ضروری هستند. پیچ و مهرههای گاوآهن با گردن مربعی با روکش روی سطح 12.9 که در سازههای PV استفاده میشوند، نمونه خوبی از اتصال دهندههایی هستند که به این سطح از کنترل نیاز دارند.
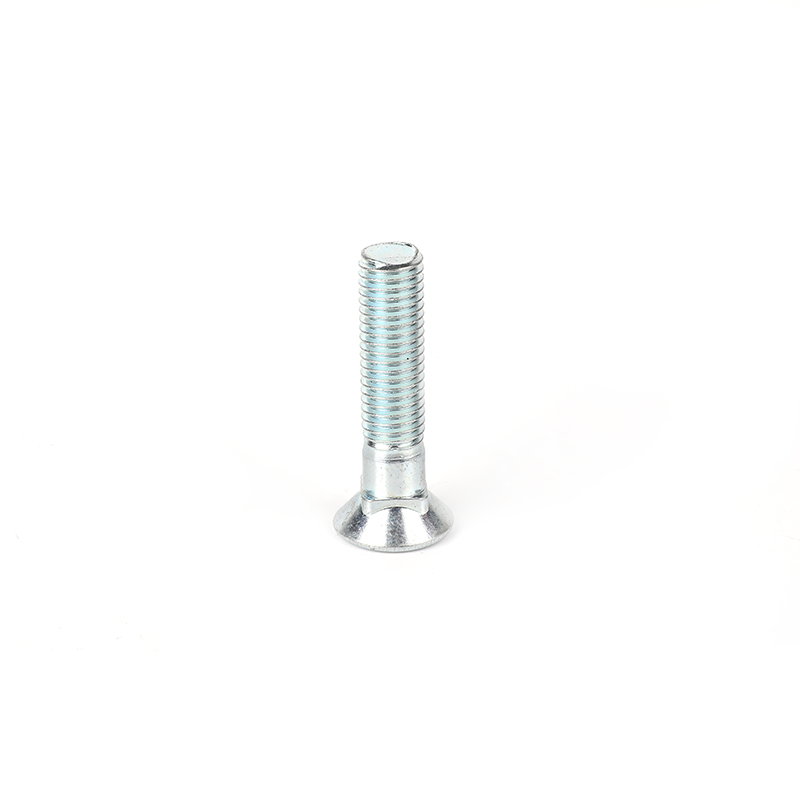 پیچ و مهره گاوآهن یقه مربعی با روکش روی 12.9 درجه پیچ و مهره های 12.9 گاوآهن با استحکام بالا نزدیک به 970 مگاپاسکال در بار مقاوم 75 درصد تحت فشار قرار می گیرند که به فاکتورهای مهره تأیید شده و ابزار کالیبره شده نیاز دارد. طراحی یقه مربعی متلاشی شده آنها با سازه های نصب فتوولتائیک که در آن بستن دقیق بسیار مهم است، مناسب است. مشاهده محصول →
پیچ و مهره های توخالی مانند پیچ های لوله روغن با گذرگاه های داخلی، سطح مقطع موثر کاهش یافته است. ناحیه تنش کششی یک پیچ جامد با اندازه اسمی یکسان ظرفیت بار را بیش از حد برآورد می کند، بنابراین محاسبه استاندارد یک پیش بارگیری ناامن ایجاد می کند. قبل از اینکه بتوان به مشخصات گشتاور اعتماد کرد، ناحیه تنش واقعی بخش توخالی باید اندازهگیری شود، یا آزمایش کشش باید انجام شود.
هر محاسبه گشتاور پیچ را از بار اثبات مواد پیچ شروع کنید، نه از مقدار نمودار. پیش بارگذاری هدف را از سطح پیچ و ناحیه تنش تعریف کنید، فاکتور مهره ای را انتخاب کنید که با وضعیت پوشش و روانکاری دقیق مطابقت داشته باشد، و هر زمان که اتصال مربوط به ایمنی باشد، نتیجه را روی یک دسته نمونه تأیید کنید.
برای اتصالات بحرانی، کنترل زاویه گشتاور قابل اعتمادتر از گشتاور به تنهایی است. بست را روی یک گشتاور نرم کم کار کنید، سپس مهره را با یک زاویه چرخش مشخص به جلو ببرید. این روش بسیار کمتر به فاکتور مهره بستگی دارد و پیش بارگذاری ثابت تری را در تغییرات معمولی در پوشش و روانکاری ایجاد می کند.
زمانی که یک پروژه به شکل سر غیراستاندارد، فرم نخ خاص یا درجه استحکام خارج از جداول رایج نیاز دارد، فرمول های استاندارد اساس خود را از دست می دهند. در آن نقطه، سریعترین مسیر برای رسیدن به یک مشخصات قابل اعتماد، کار مستقیم با تولید کننده بست است. برای پروژه هایی که نیاز دارند ساخت بست سفارشی ، بحث در مورد طراحی با کارخانه کوتاه ترین مسیر برای تعیین مشخصات گشتاور است که در کف تولید کار می کند.

لنگرگاه های رفع آن شامل پیچ ، واشر ، آجیل و سپرهای استوانه ای 4pcs هستند. با محکم کردن پیچ ها ، لوله های سپر گسترش می یابند و اجزای آن می توانند به...
جزئیات $ $ $ را مشاهده کنید
از پیچ های فلنج مخصوصاً برای اتصال محکم لوله ها و اجزای با فلنج استفاده می شود. ما پیچ های فلنج تولید می کنیم T و Durablethat ، مطابق با استاندارده...
جزئیات $ $ $ را مشاهده کنید
پیچ های سوکت شش ضلعی اکسید سیاه درجه 8.8 دارای یک طرح داخلی هگزا است و باید با آچار با سر سحر و جادو استفاده شود. طراحی کامل نخ آن باعث می شود پیچ ...
جزئیات $ $ $ را مشاهده کنید
درجه 8.8 اکسید سیاه پیچ و مهره های شش ضلعی کاملاً رایج یک بست بسیار رایج است و برای محکم کردن آن به آچار آچار یا هگز نیاز دارد. پیچ Hex Hex ما الزا...
جزئیات $ $ $ را مشاهده کنید
این محصول از فولاد کربن با کیفیت بالا ساخته شده است و تحت یک فرآیند تصفیه حرارتی دقیق قرار می گیرد. از قدرت بالا ، خاصیت ارتجاعی و سختی برخوردار اس...
جزئیات $ $ $ را مشاهده کنید
این پیچ و مهره شش ضلعی از جنس استنلس استیل 304 نوعی اتصال دهنده هایی است که از مواد استیل ضدزنگ با کیفیت بالا ساخته شده و از مقاومت در برابر خوردگی...
جزئیات $ $ $ را مشاهده کنید
این پیچ و مهره شانه پر از سر مسطح ساده ، بست مناسب برای انواع برنامه های جوشکاری است. طراحی سر صاف و دور آن باعث می شود که در طی فرآیند جوشکاری ، ع...
جزئیات $ $ $ را مشاهده کنید
این درجه 12.9 روی آبکاری شده روی ، پیچ شخم زدن مربع سر مربع دارای مزایای دقت بالا ، عملکرد بالا ، استحکام بالا و استحکام کششی بالا است. با توجه به ...
جزئیات $ $ $ را مشاهده کنید
اتاق 102 ، ساختمان 13 ، منطقه A ، پارک Wanyang Zhongchuang ، شهر گانیا ، شهرستان جیایشان ، ژجیانگ چین.
+86-1785810290
+86-573-84648787
محصول
متحرک
